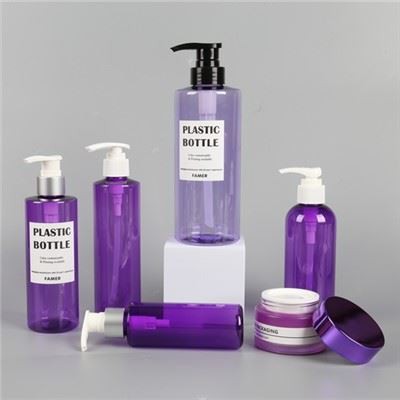

以下は、スプレーボトルクリーナーに印刷されたロゴラベルの一般的な形式であり、それぞれに独自の独自性と適用性があり、ラベル付けを実現するには特定の機械が必要であり、ラベルの製造プロセスと材料の選択はますます多様化しています。空のスプレーボトルの印刷、ブロンズ、アルミラベル、レーザーラベル、部分的なUV凸効果、パール効果、マット仕上げなど。
1.ウェット粘着ラベル-クリーニングに最適なスプレーボトル
ウェットグルーラベルは、主にシングルシートラベリングシステムに適用されます。 プロセスを図2に示します。ウェット接着剤は主に水性接着剤であり、その基材は紙またはアルミ化紙にすることができます。 現在、一部のBOPP(白または透明)もこのプロセスに適しており、一般的に比較的安価なラベリング方法です。 このラベリング方法は、主に家庭の掃除や手入れ用のガラス飲料ボトルやペットボトルに使用されています。
2.ラベルを包みます
ラップラベルは、カット済みのラップラベルとロールラップラベルに分けることができます。
プレカット巻線ラベル-ホットメルト接着剤ラベル:ホットメルト接着剤供給システムを使用した図3は、そのプロセスフローチャートです。
3. Roll-to-Circleラベル:これは、ロールフィルムをオンラインで搬送し、張力を制御し、ラベルをカットし、接着し、最後にボトル本体に本体の周りにラベルを付けるプロセスです。 プロセスフローを図4に示します。主な用途は、ソフトドリンクのPETボトル、およびコーラ、ミネラルウォーター、フルーツドリンク、ミルクパッケージです。 その中で、フィルムの95%はBOPP素材であり、少量のOPS、PE、PETなどの素材が使用されています。

4.TDシュリンクスリーブ
TDシュリンクラベルのプロセスは、印刷されたロールフィルムをスリーブラベルにし、ボトル本体の後ろに置き、熱収縮チャネルを通過させ、最後に収縮後にボトル本体に貼り付けることです。 プロセスフローは、以下の図5で明確に理解できます。
TDシュリンクスリーブラベルに一般的に使用されるフィルム材料には、PVC、OPS、PETG、および少量のBOPPが含まれます。 PVCの最大収縮率は60%に達する可能性があり、優れた収縮性能と印刷適性を備えていますが、環境への害がPVCの開発を制限する重要な要因になっています。 OPSの最大収縮率は65%に達する可能性があり、透明性が高く、収縮率が高くなりますが、グリースの侵食に耐性がないという欠点があります。 PETGの最大収縮率は78%で、優れた透明性と優れた印刷適性を備えています。 OPPシュリンクスリーブは、円筒形のボトルスリーブに適しています。
5.MDシュリンクラベル
MDシュリンクラベルは、ラッピングラベルに基づいて開発された新しいプロセスです。 ラベルをラッピングするオンライン速度が速いという特徴があるだけでなく、MD方向に縮小することもできます。 特殊な形状のボトルや、ボトル本体にしっかりと取り付ける必要のある製品に適しています。 現在、MD収縮材はBOPPのROSOであり、従来のTD方向の収縮とは異なります。 MD収縮は、ボトル本体のオンライン接着、ラベルラッピング、収縮、およびラベル付けを実現できます。これにより、生産効率が大幅に向上し、最大包装速度は72、000ボトル/時間に達する可能性があります。
6.ストレッチスリーブ
ストレッチスリーブラベルフィルム、素材はLDPE、厚さは通常40-45 µで、印刷されたロールフィルムはチューブ状にヒートシールされてから巻き取られます。 ボトル本体にスムーズに装着できます。 フィルム自体の高い弾性と回復能力により、接着剤や熱収縮チャネルなしでボトル本体により適合させることができます。 従来のシュリンクスリーブと比較して、さまざまな形の容器を完全に飾ることができ、ストレッチスリーブは小さくて役に立たない素材です。 主に清涼飲料ペットボトルに使用されています。 密度の違いにより、水中でPETから分離することができ、PETリサイクルプロセスの理想的な材料の1つとなっています。